 русский
 Français
 বাংলা
 한국어
 日本語
 Latine
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Deutsch
 Suomalainen
 Magyar
 Indonesia
 italiano
 فارسی
 Gaeilge
 Bahasa Melayu
 norsk
 Português
 Polskie
 Español
 Română
 Slovák
 svenska
 Türk



Når en landskabsarkitekt eller kommunalingeniør åbner en belysningspakke og ser en seddel, der siger "dark sky compliant", er det umiddelbare spørgsmål normalt praktisk: opfylder dette armatur f...
READ MORE
Aug, 28, 2026
Lysmaster fremstilles gennem en flertrinsproces, der omfatter skæring og valsning af rå stålplade til en konisk eller lige rørform, svejsning af sømmen, dannelse af bundpladeforbindelsen, varmgalvanisering for korrosionsbestandighed og påføring af en endelig beskyttende belægning. Hvert trin er designet til at bygge både strukturel styrke og langvarig holdbarhed ind i den færdige stang, før den nogensinde når et installationssted. Produktionsfaciliteter, der producerer stænger af kommerciel kvalitet, følger typisk standardiserede kvalitetskontrol-kontrolpunkter på hvert trin, da en defekt, der introduceres under valsning eller svejsning, kan kompromittere den strukturelle ydeevne, selvom den ikke er synlig i det færdige, coatede produkt.
Fremstillingsprocessen begynder med at vælge den passende stål- eller aluminiumspladekvalitet baseret på stangens tilsigtede højde, belastningsgrad og regionale vindzonekrav. Materialetykkelse og kvalitet er valgt for at opfylde specifikke konstruktionstekniske beregninger frem for en enkelt universel standard.
Producenter, der producerer en Lysstang til kommercielle applikationer eller vejbaner, køb typisk certificeret konstruktionsstål, der opfylder anerkendte industristandarder, hvilket sikrer ensartet udbytte og trækstyrke på tværs af hver produktionsbatch.
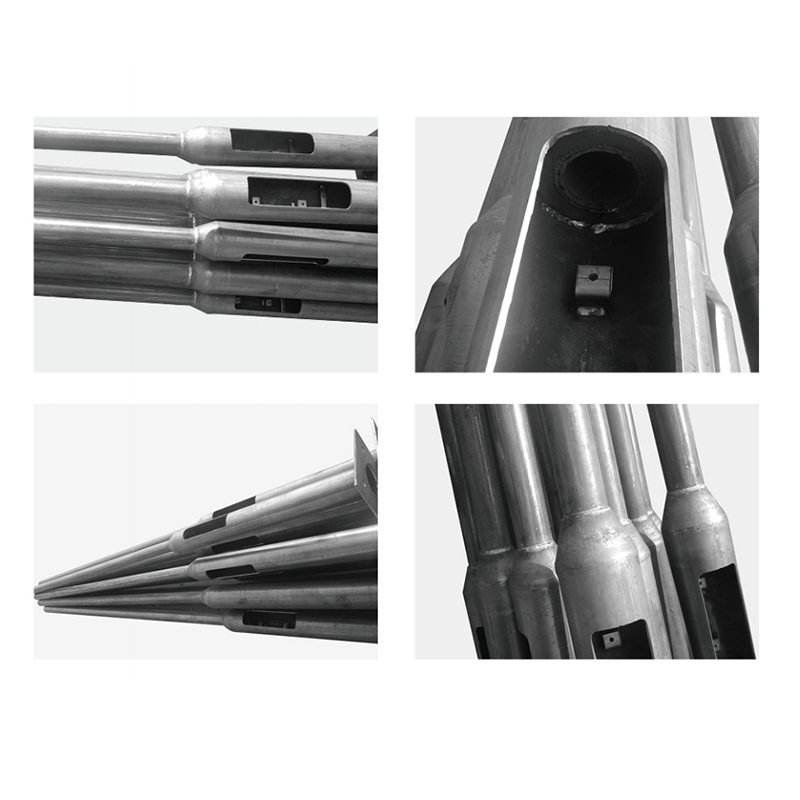
Når materialet er forberedt, rulles den flade stålplade ind i stangens cylindriske eller tilspidsede rørform ved hjælp af specialiseret formningsudstyr, der gradvist bøjer materialet til dets endelige tværsnitsprofil.
| Poltype | Formningsmetode | Fælles ansøgning |
| Lige skaftstang | Konsekvent rullende diameter | Parkeringspladser, almindelig områdebelysning |
| Tilspidset skaftstang | Progressiv diameter reduktion valsning | Vejbelysning, høje kommercielle installationer |
Tilspidsede stænger kræver mere præcis formningskontrol, da diameteren gradvist skal falde langs skaftlængden, samtidig med at ensartet vægtykkelse bevares, hvilket direkte påvirker både vindbelastningsydelsen og den samlede materialeeffektivitet.
Efter at stålpladen er rullet i form, skal den langsgående søm svejses for at skabe et enkelt, strukturelt kontinuerligt rør, der er i stand til at modstå de bøjnings- og vridningskræfter, som stangen vil opleve, når den er installeret.
Automatiserede svejsesystemer bruges almindeligvis til at sikre ensartet sømkvalitet i hele stangens længde, da manuel svejsevariabilitet kan introducere svage punkter, der kompromitterer den strukturelle ydeevne under vedvarende vindbelastning.
Producenter udfører typisk visuelle og i mange tilfælde ikke-destruktive tests såsom ultralydsinspektion på svejsede sømme for at opdage eventuelle interne defekter, før stangen flyttes til næste produktionstrin.
Bundpladen er en af de mest strukturelt kritiske komponenter i en lysmast, da den overfører alle vind- og belastningskræfter fra stangakslen ind i fundamentet. Denne komponent svejses på bunden af akslen med præcis tilpasning til det specificerede ankerboltmønster.
Præcision på dette stadium er afgørende, da selv små forskydninger i bolthulsafstanden kan skabe betydelige installationsbesvær, når stangen når arbejdsstedet.
Når stangstrukturen er fuldt svejset og inspiceret, gennemgår den typisk en varmgalvaniseringsproces, som belægger stålet i et beskyttende zinklag designet til at modstå rust og korrosion gennem årtiers udendørs eksponering.
Stangen er helt nedsænket i et bad af smeltet zink, hvilket tillader belægningen at binde metallurgisk til ståloverfladen, inklusive svært tilgængelige områder inde i svejsede sømme og omkring bundpladeforbindelsen.
Uden tilstrækkelig galvanisering ville stålstænger være væsentligt mere sårbare over for rustdannelse, især ved svejsede samlinger og basisforbindelser, hvor fugt har en tendens til at samle sig over tid i udendørs miljøer.
Efter galvanisering får mange stænger et ekstra pulverlakeringslag, som tjener både en beskyttende og æstetisk funktion, hvilket giver producenterne mulighed for at tilbyde en række farvefinisher, der matcher arkitektoniske eller kommunale designkrav.
Denne kombination af galvanisering efterfulgt af pulverlakering giver to komplementære lag af beskyttelse, hvilket giver en Lysstang væsentligt større korrosionsbestandighed end en enkeltlagsfinish kunne opnå alene.
Før færdige stænger forlader produktionsanlægget, gennemgår de typisk en række kvalitetstjek for at bekræfte, at de opfylder de strukturelle og kosmetiske standarder, der kræves til den påtænkte anvendelse.
Disse kontroller omfatter ofte dimensionskontrol i forhold til tekniske tegninger, bekræftelse af bundpladeboltmønster, måling af belægningstykkelse og en endelig visuel inspektion for eventuelle overfladedefekter, der er introduceret under håndtering eller transportforberedelse.
Mange producenter opretholder batch-registreringer knyttet til hver produktionskørsel, hvilket muliggør sporbarhed tilbage til specifikke materialepartier og produktionsdatoer, hvis der opstår kvalitetsproblemer efter installationen.
Ud over standard strukturel produktion rummer mange lysmaster fremstillingsprocesser tilpasning til at opfylde specifikke projektkrav, især for større kommercielle eller kommunale ordrer.
Disse inkluderer ofte brugerdefinerede stanghøjder, specifikke monteringsarmkonfigurationer til flere armaturer, dekorative bunddæksler til æstetiske applikationer og brugerdefinerede pulverlakfarver, der matcher branding eller arkitektoniske designtemaer på tværs af et projektsted.
Indkøbsteams, kommunale infrastrukturplanlæggere og kommercielle udviklere, der specificerer lysmaster til store projekter, drager fordel af at forstå fremstillingsprocessen, da det hjælper med at afklare, hvorfor kvalitetscertificeringer, galvaniseringsstandarder og svejseinspektionsregistreringer betyder noget, når man sammenligner leverandører. At vide, hvordan hvert produktionstrin bidrager til langsigtet strukturel ydeevne, understøtter mere informerede købsbeslutninger, især for projekter, hvor poler skal fungere pålideligt på tværs af årtiers udendørs eksponering.
Når en landskabsarkitekt eller kommunalingeniør åbner en belysningspakke og ser en seddel, der siger "dark sky compliant", er det umiddelbare spørgsmål normalt praktisk: opfylder dette armatur f...
READ MOREDe fleste kommercielle LED udendørs belysningsfejl har intet at gøre med LED-chippen. En række pullerter langs en kysthotelparkering kan se perfekt ud på overdragelsesdagen og stadig ende med uk...
READ MOREEn specifikator sender den samme anmodning om 200 vejbanearmaturer til tre leverandører og modtager tre forskellige armaturer, alle beskrevet som kobrahoveder. Man klemmer på den eksisterende 2-...
READ MOREEt rækkehuskompleks med 14 enheder efterlod dens bagerste servicegyde ubelyst i årevis, og de samme tre døre blev tvunget op to gange på en vinter. Lederen forventede et tilbud på én stor projek...
READ MOREEn vej inde i en industripark har ingen netforbindelse, men stedet har brug for 12 timers pålidelig belysning hver nat. Det er det virkelige udgangspunkt, når nogen begynder at lede efter solcel...
READ MORE
 Privat industripark, Liangnong Town, Yuyao City, Ningbo City, Zhejiang-provinsen, Kina
 +86-13486062091
 +86-574-2222 2345
 +86-574-2267 2345
 info@ym-lighting.com